 हिंदी

बॉल स्क्रू का चयन करते समय बॉल स्क्रू सटीकता ग्रेड जैसे C5, C7 और C10 का अक्सर उपयोग किया जाता हैरैखिक मॉड्यूल, लेकिन ग्रेड संख्या को अक्सर तैयार अक्ष की पूर्ण स्थिति सटीकता के रूप में गलत समझा जाता है।
यह नहीं है।
एबॉल स्क्रू रैखिक मॉड्यूल परिशुद्धता ग्रेडमुख्य रूप से एक परिभाषित मानक और परीक्षण विधि के तहत बॉल स्क्रू की लीड सटीकता विशेषताओं का वर्णन करता है। असेंबल किए गए मॉड्यूल की अंतिम स्थिति सटीकता स्क्रू सपोर्ट, प्रीलोड, बियरिंग्स, लीनियर गाइड, कपलिंग, मोटर फीडबैक, तापमान, माउंटिंग और कैलिब्रेशन पर भी निर्भर करती है।
यह मार्गदर्शिका बताती है कि C5, C7, C10 और उच्च-परिशुद्धता ग्रेड की व्याख्या कैसे की जानी चाहिए, ग्रेडिंग तर्क ISO/JIS बॉल स्क्रू मानकों से कैसे संबंधित है, और वास्तविक स्वचालन अनुप्रयोग के लिए व्यावहारिक परिशुद्धता स्तर कैसे चुनें।
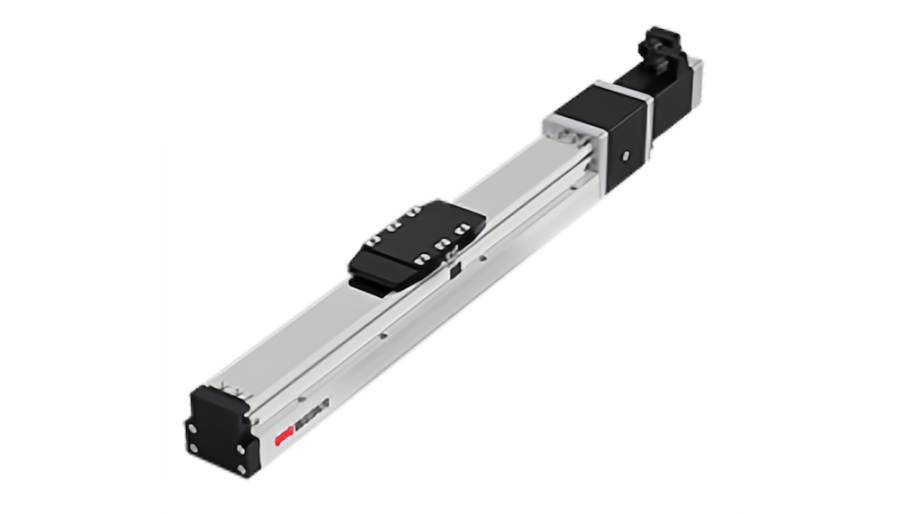
बॉल स्क्रू प्रिसिजन ग्रेड का क्या मतलब है?
एक बॉल स्क्रू स्क्रू रोटेशन को रैखिक यात्रा में परिवर्तित करता है। आदर्श रूप से, एक क्रांति से बिल्कुल नाममात्र की बढ़त मिलनी चाहिए। वास्तव में, विनिर्माण विचलन के कारण वास्तविक यात्रा सैद्धांतिक यात्रा से थोड़ी भिन्न हो जाती है।
परिशुद्धता ग्रेड नियंत्रित करता है कि यह यात्रा त्रुटि कितनी मजबूती से सीमित है।
व्यावहारिक रूप से, ग्रेड निम्नलिखित विशेषताओं का वर्णन कर सकता है:
- नेतृत्व सटीकता
- यात्रा विचलन
- एक निर्दिष्ट यात्रा लंबाई में भिन्नता
- वास्तविक यात्रा की रैखिकता
- संचित लीड त्रुटि की दिशा
महत्वपूर्ण:बॉल स्क्रू सटीकता ग्रेड एक घटक विनिर्देश है। यह स्वचालित रूप से पूर्ण रैखिक मॉड्यूल की स्थिति सटीकता के समान नहीं है।
ISO 3408 और JIS बॉल स्क्रू सटीकता मानक
बॉल स्क्रू विनिर्देशों को आमतौर पर ISO 3408 और संबंधित राष्ट्रीय मानकों जैसे JIS B 1192 के लिए संदर्भित किया जाता है।
मानक बॉल स्क्रू के लिए शब्दावली, स्वीकृति विधियों और सटीकता-संबंधी विशेषताओं को परिभाषित करते हैं।
निर्माता दस्तावेज़ीकरण में, सटीक बॉल स्क्रू ग्रेड को अक्सर सी-क्लास पदनामों जैसे सी0, सी1, सी3 और सी5 के साथ पहचाना जाता है, जबकि परिवहन-उन्मुख या निम्न-सटीकता वर्गों में सी7 और सी10 शामिल हो सकते हैं।
केवल मानक नाम ही पर्याप्त क्यों नहीं है?
आपूर्तिकर्ताओं की तुलना करते समय, पुष्टि करें:
- किस मानक का हवाला दिया जा रहा है
- किस ग्रेड प्रणाली का उपयोग किया जाता है
- क्या पेंच स्थिति निर्धारण या परिवहन के लिए है
- सटीकता मान किस यात्रा लंबाई पर लागू होता है
- कौन सा विशिष्ट त्रुटि पैरामीटर उद्धृत किया जा रहा है
अलग-अलग कैटलॉग अलग-अलग तालिका प्रारूपों में समान अंतर्निहित सटीकता अवधारणा प्रस्तुत कर सकते हैं।
C5, C7 और C10: सामान्य पदानुक्रम क्या है?
सामान्य ग्रेड पदानुक्रम के रूप में, कम सी संख्या सख्त लीड सटीकता का प्रतिनिधित्व करती है।
| विशिष्ट ग्रेड | सामान्य परिशुद्धता स्तर | उपयोग की विशिष्ट दिशा |
|---|---|---|
| C3 और ऊपर | बहुत उच्च परिशुद्धता | परिशुद्धता स्थिति, मशीन टूल्स, माप-संबंधी गति |
| C5 | उच्चा परिशुद्धि | परिशुद्धता स्वचालन और स्थिति |
| सी 7 | मध्यम परिशुद्धता | सामान्य स्थिति और परिवहन अनुप्रयोग |
| सी10 | कम परिशुद्धता | परिवहन या गति जहां सख्त निरपेक्ष स्थिति की आवश्यकता नहीं है |
यह तालिका एक चयन दिशा है, सार्वभौमिक अनुप्रयोग नियम नहीं। वास्तविक निर्माता विनिर्देश की हमेशा जाँच की जानी चाहिए।
C0 से C5 और C7 से C10 का मूल्यांकन हमेशा एक ही तरह से नहीं किया जाता है
एक महत्वपूर्ण विवरण यह है कि उच्च परिशुद्धता पोजिशनिंग ग्रेड और परिवहन-उन्मुख ग्रेड को विभिन्न लीड-त्रुटि विशेषताओं का उपयोग करके परिभाषित किया जा सकता है।
आमतौर पर उपयोग किए जाने वाले JIS/ISO-आधारित निर्माता विनिर्देशों में:
- C0 से C5 को स्थिति-उन्मुख लीड सटीकता विशेषताओं जैसे रैखिकता और दिशात्मक यात्रा व्यवहार का उपयोग करके नियंत्रित किया जाता है।
- C7 से C10 को आमतौर पर 300 मिमी जैसी परिभाषित संदर्भ दूरी पर यात्रा त्रुटि का उपयोग करके निर्दिष्ट किया जाता है।
यही कारण है कि C5, C7 और C10 में सीधे तौर पर केवल एक "± मान" की तुलना करना भ्रामक हो सकता है।ग्रेड परिभाषाएँ और मूल्यांकन की गई विशेषताएँ आवश्यक रूप से समान नहीं हैं।
आपूर्तिकर्ता सूची पढ़ते समय यह क्यों मायने रखता है
मान लीजिए कि एक आपूर्तिकर्ता C5 पोजिशनिंग स्क्रू का उद्धरण देता है और दूसरा C7 ट्रांसपोर्ट स्क्रू का उद्धरण देता है।
यदि आप परीक्षण परिभाषा की जांच किए बिना केवल एक सहिष्णुता संख्या की तुलना करते हैं, तो आप वास्तविक अंतर को गलत समझ सकते हैं।
हमेशा पूछिये:
- क्या मूल्य संचयी लीड त्रुटि है?
- क्या इसे 300 मिमी से अधिक मापा गया है?
- क्या इसे पूर्ण प्रभावी स्ट्रोक पर मापा जाता है?
- क्या यह यात्रा भिन्नता या माध्य यात्रा त्रुटि का वर्णन करता है?
- क्या स्क्रू पहले से लोड किया हुआ है?
C5 बॉल स्क्रू मॉड्यूल
C5 का व्यापक रूप से औद्योगिक स्वचालन में सटीक-पोजीशनिंग बॉल स्क्रू के लिए उपयोग किया जाता है।
जब मशीन को आवश्यकता हो तो C5 बॉल स्क्रू मॉड्यूल एक मजबूत विकल्प हो सकता है:
- अच्छी पूर्ण स्थिति
- अच्छी पुनरावृत्ति
- नियंत्रित लीड त्रुटि
- परिशुद्धता वितरण
- निरीक्षण स्थिति
- इलेक्ट्रॉनिक्स असेंबली
- सटीक बहु-बिंदु स्थिति
C5 स्वयं तैयार मॉड्यूल सटीकता की गारंटी नहीं देता है
ढीले बियरिंग और उच्च तापीय भिन्नता के साथ खराब मशीनी आधार पर स्थापित C5 स्क्रू स्वचालित रूप से C5 जैसी मशीन-स्तरीय स्थिति प्रदान नहीं करेगा।
पूरे मॉड्यूल को स्क्रू की सटीकता का समर्थन करना चाहिए।
C7 बॉल स्क्रू मॉड्यूल
C7 का उपयोग आमतौर पर वहां किया जाता है जहां लागत, सामान्य स्थिति और गति दोहराव बहुत सख्त पूर्ण समन्वय सटीकता से अधिक महत्वपूर्ण होते हैं।
विशिष्ट अनुप्रयोगों में शामिल हो सकते हैं:
- सामान्य स्वचालन
- सामग्री हैंडलिंग
- मशीन लोड हो रहा है
- स्थिरता स्थिति
- पैकेजिंग उपकरण
- सिखाओ और दोहराओ प्रणाली
यदि असेंबली के बाद कामकाजी निर्देशांक को सिखाया या कैलिब्रेट किया जा सकता है, तो C7 समाधान कई औद्योगिक मशीनों के लिए पर्याप्त हो सकता है।
C10 बॉल स्क्रू मॉड्यूल
C10 एक कमजोर लीड-सटीकता वर्ग का प्रतिनिधित्व करता है और आम तौर पर इसका उपयोग किया जाता है जहां अक्ष सटीक समन्वय स्थिति निष्पादित करने के बजाय मुख्य रूप से लोड को स्थानांतरित या स्थानांतरित करता है।
संभावित अनुप्रयोगों में शामिल हैं:
- मूल स्थानांतरण
- स्थिति समायोजन
- सरल लोडिंग और अनलोडिंग
- कम लागत वाला आंदोलन जहां पूर्ण त्रुटि महत्वपूर्ण नहीं है
हालाँकि, C10 की उपयुक्तता आवश्यक स्ट्रोक और प्रक्रिया सहनशीलता पर निर्भर करती है। किसी मशीन को केवल इसलिए C10 नहीं चुनना चाहिए क्योंकि यह सस्ता है।
C3, C1 और C0 के बारे में क्या?
C3, C1 और C0 जैसी उच्च परिशुद्धता कक्षाओं का उपयोग तब किया जाता है जब लीड सटीकता को अधिक मजबूती से नियंत्रित किया जाना चाहिए।
इन पर विचार किया जा सकता है:
- मशीन-उपकरण फ़ीड कुल्हाड़ियाँ
- परिशुद्धता निरीक्षण
- माप उपकरण
- हाई-एंड सेमीकंडक्टर या ऑप्टिकल पोजिशनिंग
- अंशांकन-संवेदनशील गति
जैसे-जैसे परिशुद्धता बढ़ती है, पेंच निर्माण, प्रीलोड, समर्थन बीयरिंग, बढ़ते सतह, तापमान नियंत्रण और अंशांकन तेजी से महत्वपूर्ण हो जाते हैं।
मशीन द्वारा उपयोग की जा सकने वाली क्षमता से अधिक ग्रेड का चयन न करें
लचीली संरचना पर लगाया गया C3 स्क्रू स्वचालित रूप से C3-गुणवत्ता अक्ष नहीं बनाता है।
यदि प्रमुख त्रुटि आती है तो उच्च पेंच परिशुद्धता बर्बाद हो सकती है:
- सीधेपन का मार्गदर्शन करें
- आधार समतलता
- युग्मन का गलत संरेखण
- बियरिंग क्लीयरेंस
- थर्मल विस्तार
- टूलींग विक्षेपण
- केवल मोटर-साइड फीडबैक
संपूर्ण त्रुटि बजट में परिशुद्धता संतुलित होनी चाहिए।मशीन की सटीकता में सुधार के लिए उच्चतम स्क्रू ग्रेड खरीदना हमेशा सबसे किफायती तरीका नहीं होता है।
स्थिति निर्धारण सटीकता बनाम पुनरावृत्ति क्षमता
इन शर्तों को अलग किया जाना चाहिए.
स्थिति निर्धारण सटीकता
स्थिति निर्धारण सटीकता बताती है कि वास्तविक स्थिति निर्देशित निर्देशांक से कितनी निकटता से मेल खाती है।
repeatability
दोहराव यह बताता है कि बार-बार चलने पर धुरी कितनी बारीकी से एक ही स्थिति में लौट आती है।
एक मॉड्यूल में हो सकता है:
- अच्छी पुनरावृत्ति लेकिन बड़ी पूर्ण लीड त्रुटि
- अच्छी लीड सटीकता लेकिन बैकलैश या यांत्रिक ढीलेपन के कारण खराब पुनरावृत्ति
बॉल स्क्रू ग्रेड मुख्य रूप से लीड/यात्रा सटीकता को संबोधित करता है, जबकि पुनरावृत्ति दृढ़ता से बैकलैश, प्रीलोड और पूर्ण यांत्रिक स्थिरता पर निर्भर करती है।
बैकलैश प्रिसिजन ग्रेड के समान नहीं है
जब ड्राइव दिशा उलट देती है तो बैकलैश की गति समाप्त हो जाती है।
बॉल स्क्रू सटीकता ग्रेड और बैकलैश अलग-अलग विनिर्देश हैं।
एक पेंच में हो सकता है:
- उच्च लीड सटीकता लेकिन मापने योग्य अक्षीय निकासी
- कम लीड सटीकता लेकिन प्रीलोड के माध्यम से बहुत कम बैकलैश
द्विदिशीय स्थिति के लिए, नेतृत्व सटीकता और उलटा व्यवहार दोनों मायने रखते हैं।
प्रीलोड और प्रिसिजन ग्रेड एक साथ काम करते हैं
प्रीलोड अक्षीय निकासी को कम करता है और अक्षीय कठोरता को बढ़ाता है।
इसमें सुधार हो सकता है:
- द्विदिशीय पुनरावृत्ति
- अक्षीय कठोरता
- दिशा परिवर्तन के दौरान प्रतिक्रिया
लेकिन प्रीलोड भी बढ़ता है:
- नो-लोड टॉर्क
- ऊष्मा उत्पन्न करना
- स्नेहन की मांग
- मोटर आरएमएस टॉर्क
एक सटीक मॉड्यूल के लिए, स्क्रू ग्रेड और प्रीलोड स्तर को स्वतंत्र रूप से चुनने के बजाय एक साथ चुना जाना चाहिए।
सपोर्ट बियरिंग्स एक परिशुद्ध पेंच के लाभ को सीमित कर सकते हैं
बॉल स्क्रू को बीयरिंग द्वारा समर्थित किया जाता है जो स्क्रू शाफ्ट की अक्षीय और रेडियल गति को नियंत्रित करता है।
यदि सपोर्ट-बेयरिंग प्रीलोड या इंस्टॉलेशन खराब है, तो स्क्रू अक्षीय रूप से घूम सकता है, भले ही लीड अत्यधिक सटीक हो।
इसलिए परिशुद्धता मॉड्यूल डिज़ाइन को नियंत्रित करना चाहिए:
- बियरिंग प्रीलोड
- शाफ़्ट-एंड मशीनिंग
- बियरिंग-सीट सटीकता
- युग्मन संरेखण
- अक्षीय संयोजन कठोरता
गाइड सटीकता एक अलग त्रुटि स्रोत है
बॉल स्क्रू ड्राइव अक्ष के साथ गति को नियंत्रित करता है, जबकि रैखिक गाइड गाड़ी पथ को नियंत्रित करता है।
गाइड त्रुटियाँ प्रभावित कर सकती हैं:
- क्षैतिज सीधापन
- ऊर्ध्वाधर सीधापन
- आवाज़ का उतार-चढ़ाव
- रास्ते से हटना
- रोल
एक उच्च श्रेणी का बॉल स्क्रू खराब गाइड पथ को ठीक नहीं कर सकता है।
मोटर एनकोडर रिज़ॉल्यूशन बॉल स्क्रू सटीकता के बराबर नहीं है
एक उच्च-रिज़ॉल्यूशन एनकोडर नियंत्रक को बहुत छोटी वृद्धि को कमांड करने की अनुमति देता है, लेकिन यह गारंटी नहीं देता है कि गाड़ी उसी पूर्ण सटीकता के साथ उन वृद्धि तक पहुंच जाएगी।
वास्तविक स्थिति अभी भी इस पर निर्भर करती है:
- बॉल स्क्रू लीड त्रुटि
- प्रतिक्रिया
- लोचदार विरूपण
- ऊष्मीय वृद्धि
- यांत्रिक कठोरता
रिज़ॉल्यूशन, दोहराव और स्थिति सटीकता अलग-अलग प्रदर्शन मेट्रिक्स हैं।
मोटर-साइड फीडबैक बनाम डायरेक्ट लीनियर फीडबैक
अधिकांश सर्वो-संचालितबॉल स्क्रू मॉड्यूलएक मोटर एनकोडर का उपयोग करें.
यह मोटर शाफ्ट की स्थिति को मापता है और स्क्रू लीड के माध्यम से गाड़ी की यात्रा का अनुमान लगाता है।
यदि बहुत उच्च अक्ष-स्तरीय सटीकता की आवश्यकता होती है, तो एक रैखिक एनकोडर कैरिज स्थिति को अधिक सीधे माप सकता है।
| फीडबैक प्रकार | यह क्या मापता है | मुख्य सीमा |
|---|---|---|
| मोटर एनकोडर | मोटर शाफ्ट स्थिति | डाउनस्ट्रीम स्क्रू और संरचनात्मक त्रुटि को सीधे मापता नहीं है |
| रैखिक एनकोडर | गाड़ी की स्थिति | उच्च प्रणाली जटिलता और लागत |
थर्मल विस्तार ग्रेड के बीच अंतर से अधिक हो सकता है
तापमान परिवर्तन सार्थक स्थिति बहाव पैदा कर सकता है, खासकर लंबे बॉल स्क्रू पर।
गर्मी आ सकती है:
- गेंद परिसंचरण
- नट प्रीलोड
- समर्थन बीयरिंग
- मोटर ताप
- परिवेश का तापमान बदलता है
एक सटीक अक्ष के लिए, थर्मल व्यवहार मूल स्क्रू ग्रेड जितना महत्वपूर्ण हो सकता है।
वार्म-अप मायने रखता है
ठंड लगने पर कैलिब्रेट की गई मशीन स्क्रू के ऑपरेटिंग तापमान तक पहुंचने के बाद समान पूर्ण स्थिति में नहीं रह सकती है।
इसलिए सटीक उपकरण वार्म-अप रूटीन, तापमान स्थिरीकरण या क्षतिपूर्ति का उपयोग कर सकते हैं।
स्ट्रोक की लंबाई सटीकता का अर्थ बदल देती है
100 मिमी स्ट्रोक वाली धुरी और 1500 मिमी स्ट्रोक वाली धुरी की तुलना एक अलग सहिष्णुता संख्या से नहीं की जानी चाहिए।
लंबी यात्रा संचयी लीड त्रुटि और थर्मल प्रभाव को अधिक महत्वपूर्ण बनाती है।
विशिष्टताओं की समीक्षा करते समय, पूछें:
- क्या प्रति 300 मिमी का मान है?
- क्या यह पूरा स्ट्रोक खत्म हो गया है?
- क्या यह यात्रा विचलन या भिन्नता मान है?
- क्या मुआवज़ा शामिल है?
क्या कैलिब्रेशन निम्न-ग्रेड स्क्रू एक्सिस में सुधार कर सकता है?
हाँ, यदि त्रुटि स्थिर और दोहराने योग्य है।
अंशांकन स्ट्रोक के साथ स्थिति त्रुटि को माप सकता है और नियंत्रक में एक मुआवजा तालिका बना सकता है।
इससे निम्न कारणों से होने वाली त्रुटियों में सुधार हो सकता है:
- स्थिर लीड विचलन
- दोहराए जाने योग्य स्थिति-निर्भर त्रुटि
- व्यवस्थित पैमाने की त्रुटि
अंशांकन विश्वसनीय रूप से सही नहीं हो सकता:
- बेतरतीब प्रतिक्रिया
- ढीले बीयरिंग
- अस्थिर तापमान
- संरचनात्मक विक्षेप बदलना
- खराब यांत्रिक पुनरावृत्ति
यांत्रिक स्थिरता पहले ही प्राप्त हो जाने के बाद मुआवजा सबसे प्रभावी होता है।
क्या मुआवजे के साथ C7 स्क्रू C5 बन जाता है?
घटक-ग्रेड अर्थ में नहीं.
सॉफ़्टवेयर क्षतिपूर्ति इकट्ठे अक्ष के स्थिति परिणाम में सुधार कर सकती है, लेकिन यह बॉल स्क्रू के विनिर्माण ग्रेड को नहीं बदलती है।
सही भाषा है:
- पेंच C7 रहता है.
- कैलिब्रेटेड अक्ष बेहतर सिस्टम-स्तरीय स्थिति सटीकता प्राप्त कर सकता है।
मशीन विशिष्टताओं का दस्तावेजीकरण करते समय यह अंतर महत्वपूर्ण है।
एप्लिकेशन के साथ प्रिसिजन ग्रेड का मिलान कैसे करें
| आवेदन का प्रकार | विशिष्ट प्रारंभिक दिशा | मुख्य कारण |
|---|---|---|
| मूल स्थानांतरण | सहनशीलता के आधार पर C10 या C7 | पूर्ण समन्वय परिशुद्धता कम महत्वपूर्ण है |
| सामान्य स्वचालन स्थिति | सी 7 | स्थिति निर्धारण क्षमता और लागत का संतुलन |
| परिशुद्धता वितरण/असेंबली | C5 | सख्त नेतृत्व नियंत्रण |
| निरीक्षण स्थिति | C5 या उच्चतर | पूर्ण निर्देशांक मायने रख सकते हैं |
| मशीन टूल/हाई-एंड माप | सिस्टम के आधार पर C3 या उच्चतर | सख्त त्रुटि बजट |
यह तालिका केवल आरंभिक बिंदु है. अंतिम ग्रेड चयन मशीन की वास्तविक सहनशीलता स्टैक और माप पद्धति पर आधारित होना चाहिए।
जब C5 अतिरिक्त लागत के लायक हो
C5 अधिक मूल्यवान हो जाता है जब:
- प्रक्रिया पूर्ण निर्देशांक पर निर्भर करती है
- एक लंबे स्ट्रोक में धुरी कई स्थितियों में चली जाती है
- प्रत्येक स्थिति में पुनः अंशांकन अव्यावहारिक है
- निरीक्षण डेटा मशीन निर्देशांक से जुड़ा हुआ है
- प्रक्रिया सहनशीलता इतनी कड़ी है कि स्क्रू लीड त्रुटि महत्वपूर्ण है
जब C7 बेहतर इंजीनियरिंग विकल्प हो सकता है
C7 अधिक किफायती हो सकता है जब:
- मशीन असेंबली के बाद पोजीशन सिखाई जाती है
- पूर्ण-स्ट्रोक पूर्ण सटीकता से अधिक दोहराव मायने रखता है
- प्रक्रिया सहनशीलता मध्यम है
- अंशांकन स्थिर व्यवस्थित त्रुटि को दूर कर सकता है
- अन्य मशीन त्रुटियाँ सटीकता बजट पर हावी हैं
जब C10 पर्याप्त हो सकता है
C10 पर विचार किया जा सकता है जब अक्ष मुख्य रूप से व्यापक स्थिति वाले क्षेत्रों में परिवहन, समायोजन या स्थानांतरित होता है और सटीक पूर्ण निर्देशांक महत्वपूर्ण नहीं होते हैं।
इसे चुनने से पहले, पुष्टि करें कि वास्तविक स्ट्रोक पर संचित यात्रा त्रुटि इसमें हस्तक्षेप नहीं करती है:
- सेंसर स्थान
- यांत्रिक रुक जाता है
- स्थिरता संरेखण
- प्रक्रिया विंडोज़
परिशुद्धता ग्रेड और विनिर्माण विधि
प्रिसिजन पोजिशनिंग बॉल स्क्रू और ट्रांसपोर्ट-ओरिएंटेड बॉल स्क्रू निर्माता के आधार पर विभिन्न विनिर्माण और परिष्करण मार्गों का उपयोग कर सकते हैं।
केवल ग्रेड से एक विशिष्ट विनिर्माण प्रक्रिया मानने के बजाय, आपूर्तिकर्ता से पूछें:
- बॉल स्क्रू ग्रेड
- लागू होने लायक मानक
- यदि आवश्यक हो तो लीड सटीकता प्रमाणपत्र
- प्रीलोड विशिष्टता
- अक्षीय निकासी विशिष्टता
लीनियर मॉड्यूल खरीदते समय केवल बॉल स्क्रू की तुलना न करें
एक उपयोगी मॉड्यूल-स्तरीय तुलना में शामिल होना चाहिए:
- बॉल स्क्रू ग्रेड
- repeatability
- स्थिति निर्धारण सटीकता
- प्रतिक्रिया
- सीधेपन का मार्गदर्शन करें
- समर्थन-असर डिजाइन
- फीडबैक प्रणाली
- तापीय स्थितियाँ
- माप की लंबाई और विधि
एक आपूर्तिकर्ता जो C5 स्क्रू की पेशकश करता है लेकिन कोई मॉड्यूल-स्तरीय पोजिशनिंग डेटा नहीं है, वह पूर्ण परीक्षण किए गए अक्ष विनिर्देश की पेशकश करने वाले आपूर्तिकर्ता की तुलना में कम उपयोगी जानकारी प्रदान कर सकता है।
C5, C7 या C10 का चयन करने से पहले पूछे जाने वाले प्रश्न
- प्रक्रिया के लिए किस पूर्ण स्थिति निर्धारण सटीकता की आवश्यकता है?
- किस पुनरावृत्ति की आवश्यकता है?
- प्रभावी स्ट्रोक क्या है?
- क्या पदों को निर्देशांक से सिखाया या गणना किया जाता है?
- गति एकदिशात्मक है या द्विदिशात्मक?
- किस तापीय भिन्नता की अपेक्षा है?
- क्या रैखिक मुआवज़ा उपलब्ध है?
- क्या प्रत्यक्ष रैखिक फीडबैक आवश्यक है?
- टॉलरेंस स्टैक में अन्य कौन सी मशीन त्रुटियाँ हैं?
- क्या सटीकता प्रमाणपत्र आवश्यक है?
सामान्य परिशुद्धता-ग्रेड चयन गलतियाँ
C5 मानने का मतलब है कि संपूर्ण मॉड्यूल C5 सटीक है
C5 स्क्रू ग्रेड का वर्णन करता है, पूर्ण चरण त्रुटि का नहीं।
कम एनकोडर रिज़ॉल्यूशन मानने का मतलब कम सटीकता है
एनकोडर रिज़ॉल्यूशन और यांत्रिक स्थिति सटीकता अलग-अलग हैं।
जब मशीन फ़्रेम प्रमुख त्रुटि स्रोत हो तो C3 चुनना
अतिरिक्त स्क्रू परिशुद्धता टूल-पॉइंट परिणाम में सुधार नहीं कर सकती है।
कीमत कम करने के लिए ही C10 का चयन
यदि एप्लिकेशन को पूर्ण समन्वय स्थिति की आवश्यकता है, तो लागत बचत बाद में कमीशनिंग और अंशांकन समस्याएं पैदा कर सकती है।
थर्मल व्यवहार की अनदेखी
तापमान में परिवर्तन होने पर भी उच्च श्रेणी का पेंच बह सकता है।
माप परिभाषा के बिना सहिष्णुता संख्याओं की तुलना करना
हमेशा समान त्रुटि पैरामीटर और यात्रा लंबाई की तुलना करें।
एक व्यावहारिक परिशुद्धता-ग्रेड चयन वर्कफ़्लो
- उपकरण या वर्कपीस पर प्रक्रिया सहनशीलता को परिभाषित करें।
- रैखिक अक्ष पर एक स्वीकार्य त्रुटि बजट आवंटित करें।
- पूर्ण स्थिति सटीकता से दोहराव को अलग करें।
- प्रभावी स्ट्रोक और संदर्भ लंबाई को परिभाषित करें।
- प्रारंभिक पेंच सटीकता ग्रेड चुनें।
- प्रीलोड और अक्षीय क्लीयरेंस की जाँच करें।
- समर्थन बियरिंग्स और गाइड सटीकता की जाँच करें।
- तापीय विस्तार का मूल्यांकन करें.
- मोटर-साइड या डायरेक्ट लीनियर फीडबैक चुनें।
- तय करें कि अंशांकन और क्षतिपूर्ति की आवश्यकता है या नहीं।
- वास्तविक स्ट्रोक पर इकट्ठे मॉड्यूल को सत्यापित करें।
QRXQ को बॉल स्क्रू प्रिसिजन ग्रेड की अनुशंसा करने की क्या आवश्यकता है
- आवश्यक स्ट्रोक
- स्थिति निर्धारण सटीकता की आवश्यकता
- पुनरावृत्ति की आवश्यकता
- द्विदिशात्मक या यूनिडायरेक्शनल स्थिति
- भार को स्थानांतरित करना
- अधिकतम गति और त्वरण
- कार्य तापमान सीमा
- मोटर और फीडबैक प्रणाली
- अंशांकन क्षमता
- मशीन संरचना और टूलींग व्यवस्था
सही ग्रेड वह है जो संपूर्ण मशीन त्रुटि बजट में फिट बैठता है।C5, C7 और C10 उपयोगी घटक-स्तरीय वर्गीकरण हैं, लेकिन वास्तविक स्थिति प्रदर्शन स्क्रू, बीयरिंग, गाइड, फीडबैक, तापमान और संरचना के एक साथ काम करने से आता है।
QRXQ चयनित स्क्रू ग्रेड और इकट्ठे अक्ष आवश्यकताओं दोनों से बॉल स्क्रू रैखिक मॉड्यूल परिशुद्धता का मूल्यांकन करता है, जिससे प्रक्रिया को वास्तव में आवश्यक स्थिति प्रदर्शन को संरक्षित करते हुए अति-विनिर्देश से अनावश्यक लागत से बचा जा सकता है।
