 हिंदी

सहीटाइमिंग बेल्ट रैखिक मॉड्यूल तनावस्थिर स्थिति, सुचारू गति, कम परिचालन शोर और विश्वसनीय विद्युत संचरण बनाए रखने के लिए आवश्यक है। टाइमिंग बेल्ट इतनी टाइट होनी चाहिए कि वह ड्राइव पुली के साथ सही ढंग से जुड़ सके और दांतों को उछलने से रोक सके, लेकिन इसे अत्यधिक कड़ा नहीं किया जाना चाहिए।
यदि टाइमिंग बेल्ट बहुत ढीली है, तो रैखिक मॉड्यूल में बेल्ट स्लिपेज, पोजिशनिंग त्रुटियां, कंपन, विलंबित प्रतिक्रिया और असामान्य शोर का अनुभव हो सकता है। यदि बेल्ट बहुत तंग है, तो पुली बीयरिंग, मोटर शाफ्ट और सहायक घटकों पर अत्यधिक रेडियल बल लगाया जा सकता है, जिसके परिणामस्वरूप घर्षण, समय से पहले घिसाव और उच्च मोटर भार बढ़ सकता है।
यह मार्गदर्शिका सही बेल्ट तनाव, सामान्य तनाव माप विधियों, कम और अत्यधिक तनाव के प्रभाव, अनुशंसित समायोजन प्रक्रिया और टाइमिंग बेल्ट चालित के लिए व्यावहारिक निरीक्षण अंतराल के बारे में बताती है।रैखिक मॉड्यूल.
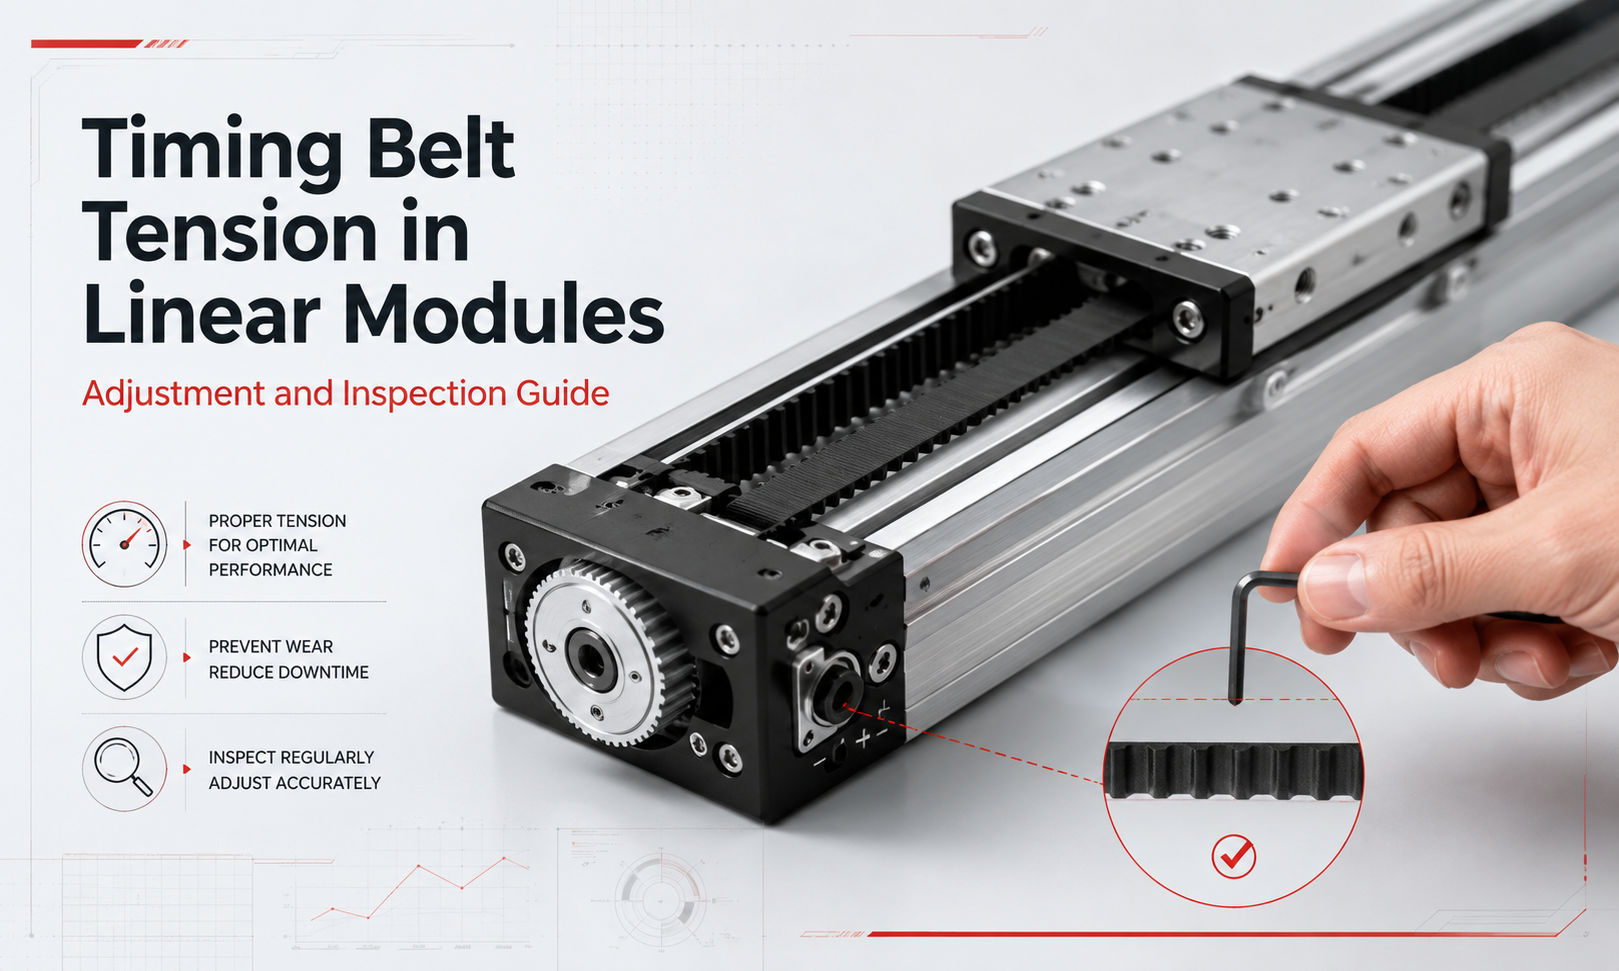
टाइमिंग बेल्ट तनाव क्यों महत्वपूर्ण है?
एक समयबेल्ट रैखिक मॉड्यूलदांतेदार बेल्ट और चरखी प्रणाली के माध्यम से मोटर रोटेशन को रैखिक गति में परिवर्तित करता है। बेल्ट गाड़ी से जुड़ा होता है, जिससे ड्राइव पुली के घूमने पर गाड़ी को रैखिक गाइड के साथ चलने की अनुमति मिलती है।
एक पारंपरिक फ्लैट बेल्ट के विपरीत, एक टाइमिंग बेल्ट बेल्ट के दांतों और चरखी खांचे के बीच सकारात्मक जुड़ाव के माध्यम से गति संचारित करता है। यह दांतेदार जुड़ाव सामान्य घर्षण-आधारित फिसलन को रोकने में मदद करता है। हालाँकि, त्वरण, मंदी और बदलती लोड स्थितियों के तहत दांतों को पूरी तरह से चालू रखने के लिए बेल्ट को अभी भी उपयुक्त दिखावा की आवश्यकता होती है।
सही टाइमिंग बेल्ट दिखावा रैखिक मॉड्यूल को प्राप्त करने में मदद करता है:
- मोटर और गाड़ी के बीच स्थिर संचरण
- लगातार स्थिति और दोहराव
- त्वरण और मंदी के दौरान तेज़ प्रतिक्रिया
- बेल्ट कंपन और अनुनाद कम हो गया
- कम परिचालन शोर
- विश्वसनीय चरखी दाँत जुड़ाव
- लंबी बेल्ट और असर सेवा जीवन
- अप्रत्याशित डाउनटाइम का जोखिम कम हो गया
इसलिए बेल्ट तनाव को एक साधारण असेंबली विवरण के बजाय एक महत्वपूर्ण यांत्रिक सेटिंग के रूप में माना जाना चाहिए।
सही टाइमिंग बेल्ट तनाव क्या है?
सही बेल्ट तनाव, टाइमिंग बेल्ट को स्थिर रखने और पूरे ऑपरेटिंग चक्र के दौरान पुली के साथ ठीक से जुड़े रहने के लिए आवश्यक तनाव की मात्रा है।
आदर्श तनाव कई कारकों पर निर्भर करता है, जिनमें शामिल हैं:
- टाइमिंग बेल्ट सामग्री और आंतरिक तनाव तार
- बेल्ट की चौड़ाई और दांत प्रोफ़ाइल
- ड्राइव और आइडलर पुली के बीच की दूरी
- चरखी का व्यास और लगे हुए दांतों की संख्या
- गाड़ी का बोझ
- अधिकतम गति
- त्वरण और मंदी
- स्थापना अभिविन्यास
- परिचालन तापमान
- कर्तव्य चक्र और प्रत्यागामी आवृत्ति
प्रत्येक टाइमिंग बेल्ट रैखिक मॉड्यूल के लिए उपयुक्त कोई सार्वभौमिक तनाव मान नहीं है। सही मान मॉड्यूल निर्माता के तकनीकी दस्तावेज, असेंबली विनिर्देश या बेल्ट आपूर्तिकर्ता की अनुशंसित तनाव सीमा से निर्धारित किया जाना चाहिए।
तीव्र गति के दौरान अत्यधिक प्रतिरोध, शोर या मोटर भार उत्पन्न किए बिना एक उचित रूप से तनावग्रस्त बेल्ट को चरखी के साथ जुड़ा रहना चाहिए।
टाइमिंग बेल्ट प्रेटेंशन और वर्किंग लोड
टाइमिंग बेल्ट का दिखावा और कार्य भार संबंधित हैं लेकिन अलग-अलग अवधारणाएँ हैं।
अभिमानस्थापना या समायोजन के दौरान बेल्ट पर लगाया जाने वाला प्रारंभिक बल है। यह रैखिक मॉड्यूल के हिलने से पहले बेल्ट को कस कर रखता है।
काम का तनावजब गाड़ी तेज हो रही हो, चल रही हो, धीमी हो रही हो या बाहरी भार का समर्थन कर रही हो तो बेल्ट में उत्पन्न बल है।
ऑपरेशन के दौरान, बेल्ट का एक किनारा टाइट साइड बन जाता है जबकि विपरीत साइड ढीला साइड बन जाता है। पर्याप्त दिखावा ढीले हिस्से को अत्यधिक ढीला होने और दांतों की उचित संलग्नता खोने से रोकता है।
हालाँकि, दिखावा बढ़ने से प्रदर्शन में लगातार सुधार नहीं होता है। एक बार जब पर्याप्त दाँत जुड़ाव और गति स्थिरता प्राप्त हो जाती है, तो अतिरिक्त तनाव मुख्य रूप से असर भार, शाफ्ट तनाव और यांत्रिक घर्षण को बढ़ाता है।
लो टाइमिंग बेल्ट टेंशन के लक्षण
कम टाइमिंग बेल्ट तनाव बेल्ट संचालित रैखिक मॉड्यूल में अस्थिर संचालन के सबसे सामान्य कारणों में से एक है। लक्षण प्रारंभ में केवल उच्च त्वरण या अचानक दिशा परिवर्तन के दौरान ही प्रकट हो सकते हैं।
पोजिशनिंग त्रुटि
त्वरण और मंदी के दौरान एक ढीली बेल्ट खिंच सकती है, दोलन कर सकती है या अस्थायी रूप से पूर्ण जुड़ाव खो सकती है। इससे वास्तविक गाड़ी की स्थिति आदेशित स्थिति से भिन्न हो सकती है।
कम तनाव के कारण होने वाली पोजिशनिंग त्रुटियां अक्सर लगातार पारस्परिक गति के दौरान या जब गाड़ी तेजी से दिशा बदलती है तो अधिक ध्यान देने योग्य होती है।
पुनरावृत्ति में कमी
यदि बेल्ट प्रत्येक मोटर गति पर लगातार प्रतिक्रिया नहीं करता है, तो बार-बार चक्र के दौरान गाड़ी थोड़ी अलग स्थिति में रुक सकती है। इससे मोटर और नियंत्रक के सामान्य रूप से काम करने पर भी पुनरावृत्ति कम हो जाती है।
दाँत कूदना
उच्च भार या तीव्र त्वरण के तहत, अपर्याप्त बेल्ट तनाव बेल्ट के दांतों को चरखी खांचे से बाहर निकलने की अनुमति दे सकता है। इस स्थिति को आमतौर पर टूथ जंपिंग या टूथ स्किपिंग कहा जाता है।
दांत कूदने से अचानक स्थिति में बदलाव आ सकता है और मोटर अलार्म, एनकोडर विचलन अलार्म या प्रक्रिया विफलता हो सकती है।
असामान्य कंपन
एक ढीली बेल्ट ड्राइव पुली और आइडलर पुली के बीच कंपन कर सकती है। इस कंपन को गाड़ी, गाइड रेल, मॉड्यूल हाउसिंग और मशीन फ्रेम में स्थानांतरित किया जा सकता है।
प्रतिध्वनि के कारण निश्चित गति पर कंपन अधिक गंभीर हो सकता है।
फड़फड़ाहट या प्रभाव शोर
जब बेल्ट अत्यधिक ढीली होती है, तो यह मॉड्यूल हाउसिंग, सुरक्षात्मक आवरण या आंतरिक घटकों से संपर्क कर सकती है। यह फड़फड़ाने, खटखटाने या रुक-रुक कर प्रभाव की ध्वनियाँ उत्पन्न कर सकता है।
विलंबित गति प्रतिक्रिया
कम बेल्ट तनाव मोटर रोटेशन और गाड़ी की गति के बीच थोड़ी देरी पैदा कर सकता है। यह प्रभाव यांत्रिक प्रतिक्रिया के समान हो सकता है, विशेषकर दिशा उलटने के दौरान।
असमान बेल्ट ट्रैकिंग
एक ढीली टाइमिंग बेल्ट पुली पर केन्द्रित नहीं रह सकती है। यह एक तरफ की ओर बढ़ सकता है, पुली फ्लैंज से संपर्क कर सकता है या आस-पास के घटकों के खिलाफ रगड़ सकता है।
दांतों का समय से पहले घिस जाना
बार-बार आंशिक जुड़ाव और दांत कूदने से बेल्ट दांत की सतह को नुकसान हो सकता है। बेल्ट में दांतों के घिसे हुए किनारे, क्षतिग्रस्त कपड़े का आवरण या स्थानीय विकृति दिखाई दे सकती है।
अत्यधिक टाइमिंग बेल्ट तनाव के प्रभाव
अत्यधिक तनाव अपर्याप्त तनाव जितना ही हानिकारक हो सकता है। टाइमिंग बेल्ट को कभी भी तब तक नहीं कसना चाहिए जब तक कि वह अत्यधिक कठोर न लगे।
बढ़ा हुआ असर भार
हाई बेल्ट प्रीटेंशन ड्राइव पुली शाफ्ट और आइडलर पुली शाफ्ट पर निरंतर रेडियल बल लागू करता है। इससे मॉड्यूल के न हिलने पर भी बेयरिंग पर भार बढ़ जाता है।
अत्यधिक असर भार के परिणामस्वरूप उच्च परिचालन तापमान, शोर में वृद्धि और असर जीवन छोटा हो सकता है।
उच्च मोटर लोड
अधिक तनी हुई बेल्ट यांत्रिक प्रतिरोध बढ़ाती है। गाड़ी को चलाने के लिए मोटर को अधिक टॉर्क की आवश्यकता हो सकती है, खासकर स्टार्टअप और त्वरण के दौरान।
इससे मोटर करंट बढ़ सकता है, त्वरण क्षमता कम हो सकती है या अलार्म ओवरलोड हो सकता है।
समयपूर्व बेल्ट बढ़ाव
हालाँकि टाइमिंग बेल्ट को आंतरिक तनाव डोरियों से मजबूत किया जाता है, लेकिन लगातार अत्यधिक बल लगाने से स्थायी लम्बाई या आंतरिक कॉर्ड क्षति हो सकती है।
इसलिए अधिक तनाव वाली बेल्ट लंबे समय तक स्थिर रहने के बजाय जल्द ही अपना सही तनाव खो सकती है।
चरखी और शाफ्ट घिसाव
अत्यधिक रेडियल बल पुली बोर, चाबियाँ, क्लैम्पिंग कनेक्शन, मोटर शाफ्ट और सपोर्ट शाफ्ट पर घिसाव को तेज कर सकता है।
यांत्रिक दक्षता में कमी
अधिक बेयरिंग घर्षण और बेल्ट विरूपण से ऊर्जा हानि बढ़ जाती है। इससे रैखिक गति प्रणाली की समग्र दक्षता कम हो जाती है।
असामान्य उच्च-आवृत्ति शोर
अत्यधिक तंग टाइमिंग बेल्ट विशेष रूप से उच्च यात्रा गति पर लगातार गुनगुनाहट, रोना या उच्च आवृत्ति ध्वनि उत्पन्न कर सकता है।
ऊष्मा उत्पादन
अत्यधिक बेल्ट तनाव के कारण चरखी बीयरिंग, मोटर शाफ्ट क्षेत्र और बेल्ट संपर्क सतहें उच्च तापमान पर संचालित हो सकती हैं।
मोटर शाफ्ट को नुकसान
यदि कोई मोटर सीधे ड्राइव पुली से जुड़ा है, तो अत्यधिक बेल्ट तनाव मोटर शाफ्ट या मोटर बेयरिंग को समर्थन देने के लिए डिज़ाइन किए गए रेडियल लोड से अधिक लागू हो सकता है।
यह जोखिम छोटे सर्वो मोटर्स और स्टेपर मोटर्स के लिए विशेष रूप से महत्वपूर्ण है।
टाइमिंग बेल्ट तनाव को कैसे मापें
टाइमिंग बेल्ट तनाव का निरीक्षण कई तरीकों का उपयोग करके किया जा सकता है। सबसे उपयुक्त विधि मॉड्यूल संरचना, उपलब्ध पहुंच, आवश्यक सटीकता और रखरखाव उपकरण पर निर्भर करती है।
आवृत्ति मापन विधि
फ़्रीक्वेंसी विधि टाइमिंग बेल्ट तनाव को मापने के सबसे सटीक और दोहराए जाने वाले तरीकों में से एक है।
बेल्ट के एक हिस्से को हल्के से मारा या उखाड़ा जाता है ताकि वह कंपन करे। एक बेल्ट तनाव मीटर प्राकृतिक कंपन आवृत्ति को मापता है। फिर मापी गई आवृत्ति की तुलना मॉड्यूल या बेल्ट निर्माता द्वारा निर्दिष्ट मूल्य से की जाती है।
बेल्ट तनाव और कंपन आवृत्ति के बीच संबंध इस पर निर्भर करता है:
- फ्री बेल्ट अवधि की लंबाई
- प्रति इकाई लंबाई बेल्ट द्रव्यमान
- बेल्ट निर्माण
- मापी गई कंपन आवृत्ति
विश्वसनीय परिणामों के लिए, गाड़ी को निर्दिष्ट निरीक्षण स्थिति में रखा जाना चाहिए ताकि मापी गई मुक्त अवधि की लंबाई सुसंगत बनी रहे।
विक्षेपण बल विधि
विक्षेपण विधि बेल्ट को मुक्त बेल्ट स्पैन के केंद्र में एक निर्दिष्ट दूरी तक धकेलने के लिए आवश्यक बल को मापती है।
मूल प्रक्रिया यह है:
- माप के लिए सही बेल्ट स्पैन की पहचान करें।
- मुक्त अवधि की लंबाई मापें.
- स्पैन के मध्यबिंदु पर बल लगाएं।
- निर्दिष्ट दूरी से बेल्ट को विक्षेपित करें।
- तनाव नापने का यंत्र का उपयोग करके आवश्यक बल को मापें।
- अनुशंसित सीमा के साथ परिणाम की तुलना करें।
यह विधि उपयोगी परिणाम प्रदान कर सकती है जब मॉड्यूल डिज़ाइन बेल्ट तक सीधी पहुंच की अनुमति देता है।
समर्पित बेल्ट तनाव गेज
बेल्ट तनाव को सीधे मापने के लिए मैकेनिकल या इलेक्ट्रॉनिक तनाव गेज का उपयोग किया जा सकता है। चयनित गेज बेल्ट की चौड़ाई, अपेक्षित तनाव सीमा और उपलब्ध माप स्थान के लिए उपयुक्त होना चाहिए।
गाड़ी के प्रतिरोध की जाँच
तनाव समायोजन के बाद, जब मोटर सुरक्षित रूप से डिस्कनेक्ट या रिलीज़ हो जाती है, तो तकनीशियन गाड़ी को मैन्युअल रूप से चला सकते हैं।
गाड़ी को स्पष्ट बंधन, अत्यधिक प्रतिरोध या अचानक तंग स्थानों के बिना सुचारू रूप से चलना चाहिए। यह जांच मापा तनाव मान को प्रतिस्थापित नहीं करती है, लेकिन यह अत्यधिक तनाव, चरखी गलत संरेखण या मार्गदर्शन समस्याओं को प्रकट कर सकती है।
दृश्य और मैनुअल निरीक्षण
दृश्य निरीक्षण से गंभीर ढीलापन, बेल्ट की शिथिलता, किनारे की रगड़, क्षतिग्रस्त दांत या असमान ट्रैकिंग की पहचान की जा सकती है। हल्की उंगली का दबाव ज्ञात सही ढंग से समायोजित मॉड्यूल के साथ बेल्ट तनाव की तुलना करने में भी मदद कर सकता है।
हालाँकि, मैन्युअल निर्णय व्यक्तिपरक है और इसका उपयोग सटीक उपकरणों के लिए एकमात्र विधि के रूप में नहीं किया जाना चाहिए।
बेल्ट तनाव को समायोजित करने से पहले तैयारी
टाइमिंग बेल्ट को समायोजित करने से पहले, रैखिक मॉड्यूल और आसपास की मशीन को सुरक्षित स्थिति में रखा जाना चाहिए।
- उपकरण बंद करें और मुख्य बिजली आपूर्ति काट दें।
- लागू लॉकआउट और टैगआउट प्रक्रिया का पालन करें।
- संग्रहीत वायवीय, हाइड्रोलिक या गुरुत्वाकर्षण ऊर्जा को छोड़ें।
- यांत्रिक घटकों को ढीला करने से पहले ऊर्ध्वाधर या निलंबित भार का समर्थन करें।
- गाड़ी को अनुशंसित रखरखाव स्थिति में ले जाएँ।
- यह पुष्टि करने के बाद ही सुरक्षा कवर हटाएं कि सिस्टम अप्रत्याशित रूप से आगे नहीं बढ़ सकता है।
- मॉड्यूल से दिखाई देने वाली धूल, कण और बेल्ट मलबे को साफ करें।
- तनाव बदलने से पहले बेल्ट, पुली, बियरिंग और फास्टनरों का निरीक्षण करें।
बेल्ट तनाव समायोजन का उपयोग घिसे हुए दांतों, क्षतिग्रस्त तनाव डोरियों, गलत संरेखित पुली या दोषपूर्ण बीयरिंगों से होने वाली क्षति को छिपाने के लिए नहीं किया जाना चाहिए।
टाइमिंग बेल्ट रैखिक मॉड्यूल तनाव को कैसे समायोजित करें
सटीक समायोजन तंत्र मॉड्यूल डिज़ाइन के अनुसार भिन्न होता है। कुछ मॉड्यूल एक एडजस्टेबल आइडलर पुली का उपयोग करते हैं, जबकि अन्य एक मूवेबल एंड ब्लॉक, टेंशनिंग स्क्रू, वेज मैकेनिज्म या कैरिज-साइड बेल्ट क्लैंप का उपयोग करते हैं।
निम्नलिखित प्रक्रिया एक सामान्य समायोजन विधि का वर्णन करती है।
चरण 1: मौजूदा स्थिति को रिकॉर्ड करें
किसी भी घटक को ढीला करने से पहले, तनाव तंत्र की वर्तमान स्थिति को रिकॉर्ड करें। मूल पेंच स्थिति को चिह्नित करें या खुले धागे की लंबाई मापें।
यदि समायोजन को उलटने की आवश्यकता है तो यह एक संदर्भ प्रदान करता है।
चरण 2: टाइमिंग बेल्ट का निरीक्षण करें
बेल्ट की जाँच करें:
- टूटे हुए या टूटे हुए दाँत
- घिसा हुआ दांत का कपड़ा
- बेल्ट के भुरभुरे किनारे
- उजागर तनाव तार
- तेल या रासायनिक संदूषण
- स्थाई विरूपण
- असमान सतह घिसाव
क्षतिग्रस्त बेल्ट को सामान्यतः कसने के बजाय बदला जाना चाहिए।
चरण 3: पुली का निरीक्षण करें
दांतों की टूट-फूट, संदूषण, क्षतिग्रस्त फ्लैंज, ढीले लॉकिंग घटकों और शाफ्ट मूवमेंट के लिए ड्राइव और आइडलर पुली की जांच करें।
पुष्टि करें कि दोनों पुली ठीक से संरेखित हैं। गलत चरखी संरेखण तनाव सही होने पर भी असमान बेल्ट ट्रैकिंग और किनारे घिसाव का कारण बन सकता है।
चरण 4: लॉकिंग फास्टनरों को ढीला करें
केवल तनाव तंत्र को मुक्त करने के लिए आवश्यक फास्टनरों को ढीला करें। जब तक मॉड्यूल निर्माता की प्रक्रिया के लिए इसकी आवश्यकता न हो, संरचनात्मक पेंचों को पूरी तरह से न हटाएं।
समायोजन के दौरान टेंशनर नियंत्रित रहना चाहिए।
चरण 5: तनाव को धीरे-धीरे समायोजित करें
टेंशनिंग स्क्रू को घुमाएं या एडजस्टेबल एंड ब्लॉक को छोटे-छोटे चरणों में घुमाएं। एक समय में बड़ा समायोजन करने से बचें.
यदि तंत्र दो समायोजन स्क्रू का उपयोग करता है, तो पुली शाफ्ट को मॉड्यूल बॉडी के समानांतर रखने के लिए दोनों पक्षों को समान रूप से समायोजित करें।
चरण 6: बेल्ट तनाव को मापें
निर्दिष्ट आवृत्ति, विक्षेपण या तनाव गेज विधि का उपयोग करें। स्थिरता की पुष्टि के लिए माप को कई बार दोहराएं।
माप हर बार एक ही कैरिज स्थिति और बेल्ट स्पैन पर लिया जाना चाहिए।
चरण 7: चरखी संरेखण और बेल्ट ट्रैकिंग की जाँच करें
पुष्टि करें कि बेल्ट सही ढंग से केंद्रित है और चरखी निकला हुआ किनारा से अत्यधिक संपर्क नहीं करता है।
जब उपकरण का डिज़ाइन इसकी अनुमति देता है तो चरखी को कई पूर्ण क्रांतियों के माध्यम से मैन्युअल रूप से घुमाएं। देखें कि बेल्ट एक तरफ चलती है या नहीं।
चरण 8: लॉकिंग फास्टनरों को कस लें
एक बार जब सही तनाव पहुंच जाए, तो निर्दिष्ट कसने वाले टॉर्क का उपयोग करके लॉकिंग फास्टनरों को समान रूप से कस लें।
तंत्र को लॉक करने से बेल्ट का तनाव थोड़ा बदल सकता है, इसलिए कसने के बाद एक और माप लिया जाना चाहिए।
चरण 9: गाड़ी को मैन्युअल रूप से ले जाएँ
पूर्ण उपलब्ध स्ट्रोक के माध्यम से गाड़ी को धीरे-धीरे चलाएँ। की जाँच करें:
- समान गति प्रतिरोध
- बेल्ट और आवास के बीच हस्तक्षेप
- असामान्य चरखी शोर
- स्ट्रोक के सिरों के पास तंग धब्बे
- असमान बेल्ट ट्रैकिंग
चरण 10: कम गति का परीक्षण करें
बिजली बहाल करें और मॉड्यूल को अधिकतम भार के बिना कम गति पर संचालित करें। बेल्ट की गति, मोटर करंट, कंपन, शोर और गाड़ी की स्थिरता का निरीक्षण करें।
चरण 11: धीरे-धीरे गति बढ़ाएं
चरणों में गति और त्वरण बढ़ाएँ। समायोजन के बाद मॉड्यूल को तुरंत अधिकतम गति पर संचालित न करें।
पुष्टि करें कि दिशा परिवर्तन और आपातकालीन मंदी के दौरान बेल्ट स्थिर रहता है।
चरण 12: पोजिशनिंग प्रदर्शन सत्यापित करें
बार-बार पोजिशनिंग चक्र चलाएं और जांचें कि गाड़ी लगातार निर्देशित स्थिति में लौटती है या नहीं।
यदि सिस्टम एनकोडर का उपयोग करता है, तो जहां संभव हो निम्नलिखित त्रुटि, मोटर करंट और अलार्म इतिहास की समीक्षा करें।
सामान्य बेल्ट तनाव समायोजन गलतियाँ
केवल महसूस करके समायोजन
तकनीशियन बेल्ट को तब तक कस सकते हैं जब तक वह सख्त न हो जाए। इस विधि से आसानी से अत्यधिक तनाव उत्पन्न हो सकता है क्योंकि बेल्ट की कठोरता चौड़ाई, सामग्री और निर्माण के अनुसार भिन्न होती है।
प्रत्येक स्थिति निर्धारण समस्या को ठीक करने के लिए तनाव बढ़ाना
पोजिशनिंग त्रुटियां ढीली पुली कनेक्शन, मोटर कपलिंग समस्याओं, गाइड घिसाव, एनकोडर त्रुटियों, गलत नियंत्रक सेटिंग्स या अत्यधिक लोड के कारण भी हो सकती हैं।
बेल्ट तनाव को इसका कारण मानने के बजाय सत्यापित किया जाना चाहिए।
चरखी संरेखण की अनदेखी
यदि पुली समानांतर नहीं हैं या यदि ड्राइव पुली गलत तरीके से स्थापित की गई है, तो सही ढंग से खींची गई बेल्ट अभी भी तेजी से खराब हो सकती है।
केवल एक तरफ का समायोजन
दो समायोजन बिंदुओं के साथ तनाव तंत्र पर, केवल एक तरफ बदलने से आइडलर चरखी झुक सकती है और बेल्ट ट्रैकिंग समस्याएं पैदा हो सकती हैं।
क्षतिग्रस्त बेल्ट को पुनः खींचना
क्षतिग्रस्त दांतों, खुली हुई डोरियों या किनारे के गंभीर घिसाव वाली बेल्ट को तनाव समायोजन के माध्यम से बहाल नहीं किया जा सकता है।
कसने के बाद पुनः जाँच करने में असफल होना
अंतिम तनाव तब बदल सकता है जब अंतिम ब्लॉक या टेंशनर फास्टनरों को कड़ा किया जाता है। तंत्र को लॉक करने के बाद हमेशा पुनः माप लें।
तुरंत पूरा लोड लगाना
समायोजन के बाद, मॉड्यूल को पहले कम गति और कम भार पर परीक्षण किया जाना चाहिए। पूर्ण गति परीक्षण स्थिर संचालन की पुष्टि होने के बाद ही शुरू होना चाहिए।
इंस्टालेशन ओरिएंटेशन बेल्ट तनाव को कैसे प्रभावित करता है
इंस्टॉलेशन ओरिएंटेशन टाइमिंग बेल्ट रैखिक मॉड्यूल पर कार्य करने वाले बलों को बदल देता है।
क्षैतिज स्थापना
क्षैतिज अनुप्रयोगों में, बेल्ट मुख्य रूप से गाड़ी की जड़ता, घर्षण और बाहरी प्रक्रिया बलों पर काबू पाती है।
अनावश्यक असर बल लगाए बिना अधिकतम त्वरण और भार के लिए बेल्ट तनाव पर्याप्त होना चाहिए।
लंबवत स्थापना
ऊर्ध्वाधर अनुप्रयोगों में, बेल्ट को गुरुत्वाकर्षण भार का भी समर्थन करना चाहिए। बेल्ट के दोनों किनारों के बीच तनाव का अंतर अधिक हो सकता है।
ऊर्ध्वाधर अक्षों में उपयुक्त ब्रेकिंग, काउंटरबैलेंस या गिरने-रोधी सुरक्षा शामिल होनी चाहिए। अकेले बेल्ट तनाव को सुरक्षा तंत्र के रूप में नहीं माना जाना चाहिए।
साइड-माउंटेड इंस्टालेशन
साइड माउंटिंग से गाइड सिस्टम और कैरिज पर लागू लोड की दिशा बदल सकती है। यद्यपि यह हमेशा आवश्यक बेल्ट प्रेटेंशन को सीधे नहीं बदलता है, लेकिन यदि इंस्टॉलेशन के दौरान मॉड्यूल फ्रेम मुड़ जाता है तो यह बेल्ट ट्रैकिंग को प्रभावित कर सकता है।
गैन्ट्री और डुअल-एक्सिस सिस्टम
सिंक्रोनाइज़्ड गैन्ट्री सिस्टम में, समानांतर अक्षों के बीच असंगत बेल्ट तनाव तिरछापन, असमान मोटर लोड और सिंक्रोनाइज़ेशन त्रुटियों का कारण बन सकता है।
दोनों अक्षों का निरीक्षण एक ही विधि का उपयोग करके और तुलनीय परिस्थितियों में किया जाना चाहिए।
तापमान और पर्यावरणीय प्रभाव
ऑपरेटिंग तापमान बेल्ट के आयाम, सामग्री की कठोरता और तनाव को प्रभावित कर सकता है। कोल्ड वर्कशॉप में समायोजित मॉड्यूल सामान्य ऑपरेटिंग तापमान तक पहुंचने के बाद अलग व्यवहार कर सकता है।
बेल्ट तनाव को प्रभावित करने वाले पर्यावरणीय कारकों में शामिल हैं:
- उच्च या उतार-चढ़ाव वाला तापमान
- निरंतर उच्च गति संचालन
- धूल और अपघर्षक कण
- तेल धुंध और शीतलक
- रासायनिक वाष्प
- उच्च आर्द्रता
- क्लीनरूम सफाई एजेंट
- बाहरी प्रदर्शन
बेल्ट सामग्री ऑपरेटिंग वातावरण के अनुकूल होनी चाहिए। मापा तनाव स्वीकार्य प्रतीत होने पर भी दूषित या रासायनिक रूप से अपमानित बेल्ट यांत्रिक गुण खो सकते हैं।
अनुशंसित टाइमिंग बेल्ट तनाव निरीक्षण अंतराल
उचित निरीक्षण अंतराल परिचालन गति, त्वरण, भार, कर्तव्य चक्र, पर्यावरण और मशीन की गंभीरता पर निर्भर करता है।
एक व्यावहारिक निरीक्षण कार्यक्रम में शामिल हो सकते हैं:
- प्रारंभिक स्थापना के दौरान:कमीशनिंग से पहले बेल्ट तनाव को मापें और रिकॉर्ड करें।
- आरंभिक रनिंग-इन के बाद:ऑपरेशन की पहली अवधि के बाद तनाव की दोबारा जाँच करें क्योंकि बेल्ट और यांत्रिक कनेक्शन व्यवस्थित हो सकते हैं।
- प्रतिदिन या प्रत्येक पाली से पहले:नए शोर को सुनें और असामान्य कंपन या पोजीशनिंग अलार्म का निरीक्षण करें।
- महीने के:बेल्ट घिसाव, किनारे की क्षति, संदूषण और ट्रैकिंग समस्याओं के लिए एक दृश्य निरीक्षण करें।
- हर तीन से छह महीने में:बेल्ट तनाव को मापें और चरखी फास्टनरों, बीयरिंगों और तनाव घटकों का निरीक्षण करें।
- टक्कर या ओवरलोड के बाद:तुरंत बेल्ट का निरीक्षण करें.
- बेल्ट या चरखी बदलने के बाद:प्रारंभिक तनाव को मापें और रन-इन के बाद इसे दोबारा जांचें।
- अस्पष्टीकृत स्थिति संबंधी त्रुटियों के बाद:समस्या निवारण प्रक्रिया में बेल्ट तनाव को शामिल करें।
उच्च-गति, उच्च-त्वरण या निरंतर-ड्यूटी उपकरणों को अधिक बार निरीक्षण की आवश्यकता हो सकती है। स्वच्छ वातावरण में कम-ड्यूटी उपकरण लंबे अंतराल की अनुमति दे सकते हैं।
निर्माता के रखरखाव कार्यक्रम को हमेशा सामान्य अनुशंसा से अधिक प्राथमिकता दी जानी चाहिए।
टाइमिंग बेल्ट कब बदला जाना चाहिए?
तनाव समायोजन हर बेल्ट समस्या को ठीक नहीं कर सकता। निम्नलिखित में से कोई भी स्थिति पाए जाने पर टाइमिंग बेल्ट को बदलने पर विचार किया जाना चाहिए:
- दाँत गायब, टूटे हुए या बुरी तरह घिसे हुए
- खुले या क्षतिग्रस्त तनाव तार
- गंभीर धार भुरभुरापन
- स्थायी बढ़ाव जिसे समायोजन सीमा के भीतर ठीक नहीं किया जा सकता है
- सही समायोजन के बावजूद बार-बार दांत उछलना
- रासायनिक सूजन, सख्त होना या सतह का खराब होना
- स्थानीयकृत विकृति
- तेल संदूषण जिसे सुरक्षित रूप से हटाया नहीं जा सकता
- बार-बार समायोजन के बाद अस्थिर तनाव
- चरखी के गलत संरेखण या विदेशी वस्तुओं के कारण होने वाली क्षति
बेल्ट बदलते समय पुली और बेयरिंग का भी निरीक्षण किया जाना चाहिए। क्षतिग्रस्त पुली पर नया बेल्ट लगाने से तेजी से विफलता हो सकती है।
बेल्ट तनाव समस्याओं का निवारण
| लक्षण | संभावित तनाव-संबंधी कारण | अनुशंसित जाँच |
|---|---|---|
| त्वरण के दौरान स्थिति निर्धारण में त्रुटि | बेल्ट का तनाव बहुत कम होना या दांत उछलना | तनाव को मापें और बेल्ट के दांतों का निरीक्षण करें |
| दिशा उलटने के बाद बार-बार त्रुटि | ढीली बेल्ट या ढीला पुली कनेक्शन | तनाव, पुली लॉकिंग और कैरिज कनेक्शन की जाँच करें |
| निरंतर उच्च-आवृत्ति शोर | बेल्ट का तनाव अत्यधिक हो सकता है | तनाव को मापें और चरखी बीयरिंगों का निरीक्षण करें |
| आवास के अंदर बेल्ट का फड़फड़ाना | अपर्याप्त तनाव | मुक्त अवधि और समायोजन तंत्र का निरीक्षण करें |
| मोटर अधिभार अलार्म | अत्यधिक तनाव या यांत्रिक बंधन | मोटर करंट, बेल्ट तनाव और गाइड प्रतिरोध की जाँच करें |
| बेल्ट एक चरखी निकला हुआ किनारा की ओर बढ़ता है | चरखी का गलत संरेखण या असमान समायोजन | चरखी की समानता और तनाव की स्थिति की जाँच करें |
| समय से पहले असर विफलता | अत्यधिक बेल्ट दिखावा | तनाव मापें और रेडियल लोडिंग का निरीक्षण करें |
| बेल्ट के किनारे का तेजी से घिसाव | अकेले तनाव के बजाय ट्रैकिंग समस्या | चरखी संरेखण, फ्लैंज और मॉड्यूल सीधेपन का निरीक्षण करें |
| एक विशिष्ट गति से कंपन | ढीली बेल्ट या अनुनाद | तनाव की जाँच करें, कठोरता और गति प्रोफ़ाइल का समर्थन करें |
निवारक रखरखाव सिफ़ारिशें
विश्वसनीय टाइमिंग बेल्ट संचालन तनाव समायोजन से कहीं अधिक पर निर्भर करता है। एक संपूर्ण निवारक रखरखाव कार्यक्रम में शामिल होना चाहिए:
- बेल्ट और चरखी क्षेत्र को साफ रखना
- पुली लॉकिंग स्क्रू और शाफ्ट कनेक्शन की जाँच करना
- बेल्ट के दांतों और किनारों का नियमित रूप से निरीक्षण करना
- मोटर करंट और ऑपरेटिंग तापमान की निगरानी करना
- गाड़ी की आवाजाही और गाइड स्नेहन की जाँच करना
- मॉड्यूल माउंटिंग और फ्रेम कठोरता का सत्यापन
- अतिभार और अत्यधिक तेजी से बचना
- तनाव माप और समायोजन इतिहास रिकॉर्ड करना
- निर्दिष्ट प्रतिस्थापन बेल्ट प्रकार और चौड़ाई का उपयोग करना
- गंभीर क्षति होने से पहले नए शोर या कंपन की जांच करना
रखरखाव रिकॉर्ड क्रमिक बेल्ट बढ़ाव, बार-बार तनाव हानि या समान मशीनों के बीच अंतर की पहचान करने के लिए विशेष रूप से उपयोगी होते हैं।
अक्सर पूछे जाने वाले प्रश्नों
टाइमिंग बेल्ट लीनियर मॉड्यूल कितना टाइट होना चाहिए?
बेल्ट को मॉड्यूल निर्माता की निर्दिष्ट आवृत्ति, बल या प्रीटेंशन रेंज के अनुसार तनावग्रस्त किया जाना चाहिए। इसे केवल हाथ के स्पर्श से समायोजित नहीं किया जाना चाहिए। सही तनाव को पुली बेयरिंग या मोटर शाफ्ट पर ओवरलोड किए बिना दांतों को उछलने से रोकना चाहिए।
क्या ढीली टाइमिंग बेल्ट स्थिति संबंधी त्रुटियों का कारण बन सकती है?
हाँ। एक ढीली बेल्ट त्वरण या दिशा उलटने के दौरान विलंबित प्रतिक्रिया, कंपन, दांतों का उछलना और असंगत गति उत्पन्न कर सकती है। ये प्रभाव स्थिति निर्धारण और दोहराव संबंधी त्रुटियों का कारण बन सकते हैं।
क्या अत्यधिक बेल्ट तनाव मोटर को नुकसान पहुंचा सकता है?
हाँ। अत्यधिक तनाव मोटर शाफ्ट और बीयरिंग पर उच्च रेडियल बल लागू कर सकता है। यह घर्षण और मोटर करंट को भी बढ़ाता है, जिससे ओवरहीटिंग या ओवरलोड अलार्म हो सकता है।
टाइमिंग बेल्ट तनाव को कैसे मापा जा सकता है?
सामान्य तरीकों में कंपन आवृत्ति माप, बेल्ट विक्षेपण बल माप और समर्पित यांत्रिक या इलेक्ट्रॉनिक तनाव गेज शामिल हैं। परिणाम की तुलना निर्माता के विनिर्देशन से की जानी चाहिए।
क्या नई टाइमिंग बेल्ट को इंस्टालेशन के बाद दोबारा जांचना चाहिए?
हाँ। प्रारंभिक परिचालन अवधि के दौरान बेल्ट, क्लैंप और तनाव घटक व्यवस्थित हो सकते हैं। रनिंग-इन के बाद तनाव को दोबारा मापा जाना चाहिए।
क्या बेल्ट तनाव बढ़ने से स्थिति सटीकता में सुधार होता है?
केवल तभी जब मूल तनाव अपर्याप्त हो। एक बार जब बेल्ट में स्थिर जुड़ाव बनाए रखने के लिए पर्याप्त दबाव होता है, तो आगे कसने से आमतौर पर सटीकता में सुधार नहीं होता है और पहनने और मोटर भार में वृद्धि हो सकती है।
बेल्ट ढीली क्यों होती रहती है?
बार-बार तनाव का नुकसान ढीले लॉकिंग फास्टनरों, क्षतिग्रस्त बेल्ट टेंशन कॉर्ड, घिसे हुए बेल्ट क्लैंप, टेंशनिंग ब्लॉक की गति, पुली शाफ्ट की समस्याओं या मॉड्यूल की भार क्षमता से परे संचालन के कारण हो सकता है।
क्या मॉड्यूल को हटाए बिना बेल्ट तनाव की जाँच की जा सकती है?
कई डिज़ाइनों में, सुरक्षात्मक आवरण हटाने के बाद बेल्ट का निरीक्षण किया जा सकता है। हालाँकि, पहुंच और माप प्रक्रियाएँ अलग-अलग होती हैं। निर्माता के रखरखाव निर्देशों का पालन किया जाना चाहिए।
निष्कर्ष
सहीटाइमिंग बेल्ट रैखिक मॉड्यूल तनावसटीक स्थिति, स्थिर त्वरण, कम कंपन और लंबे घटक जीवन के लिए आवश्यक है। अपर्याप्त तनाव के कारण दांत उछल सकते हैं, प्रतिक्रिया में देरी हो सकती है, शोर और स्थिति संबंधी त्रुटियां हो सकती हैं, जबकि अत्यधिक तनाव से बीयरिंग पर अधिभार पड़ सकता है, मोटर करंट बढ़ सकता है और बेल्ट घिसाव तेज हो सकता है।
सबसे विश्वसनीय दृष्टिकोण पूरे बेल्ट ट्रांसमिशन सिस्टम का निरीक्षण करना, दोहराए जाने योग्य विधि का उपयोग करके तनाव को मापना और निर्माता के विनिर्देश के अनुसार धीरे-धीरे समायोजन करना है। प्रारंभिक रनिंग-इन, रखरखाव, टकराव, अधिभार घटनाओं या अस्पष्ट स्थिति परिवर्तन के बाद बेल्ट तनाव की भी दोबारा जांच की जानी चाहिए।
चरखी संरेखण जांच, बेल्ट की स्थिति की निगरानी और उचित संचालन सीमाओं के साथ नियमित तनाव निरीक्षण के संयोजन से, टाइमिंग बेल्ट संचालित रैखिक मॉड्यूल दीर्घकालिक औद्योगिक स्वचालन संचालन के दौरान विश्वसनीय प्रदर्शन बनाए रख सकते हैं।
