 Français

La précision du positionnement est l’une des spécifications les plus importantes d’un module linéaire, mais c’est aussi l’une des plus faciles à mal comprendre. Un module peut revenir au même point de manière très cohérente tout en étant décalé par rapport à la coordonnée commandée. Il peut également être précis sur une courte distance mais accumuler davantage d'erreurs sur une longue course.
Pour cette raison,précision de positionnement du module linéairene doit pas être jugé à partir d’un seul chiffre. Les ingénieurs doivent examiner la répétabilité, l'erreur d'avance ou d'échelle, le jeu, la rectitude, le comportement thermique, la rigidité structurelle et la méthode de mesure utilisée pour générer la spécification.
Ce guide explique comment lire les données de précision du mouvement linéaire, d'où vient l'erreur de positionnement, comment les niveaux de précision sont généralement interprétés et ce qui peut être fait pour améliorer le résultat réel de la machine.
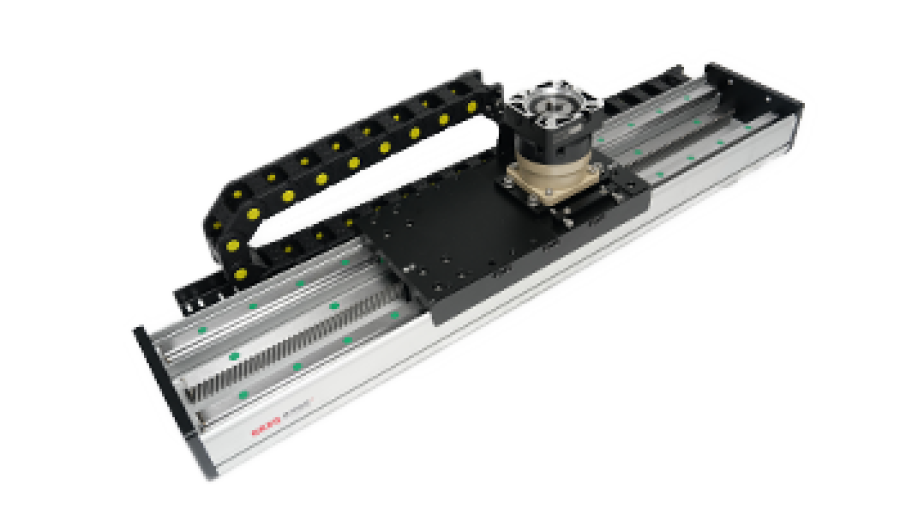
La précision et la répétabilité ne sont pas la même chose
Précision du positionnementdécrit à quel point la position réelle du chariot est proche de la position commandée.Répétabilitédécrit à quel point le module revient à la même position lorsque le même mouvement est répété.
Ces deux valeurs répondent à des questions d’ingénierie différentes.
| Métrique | Ce qu'il décrit | Question typique à laquelle il répond |
|---|---|---|
| Précision du positionnement | Différence entre la position commandée et réelle | L'axe a-t-il atteint la bonne coordonnée ? |
| Répétabilité | Variation lors du retour répété à la même cible | L'axe reviendra-t-il au même point à chaque cycle ? |
| Erreur de jeu/inversion | Changement de position associé à un changement de direction du mouvement | La position change-t-elle en fonction de la direction d'approche ? |
| Rectitude | Écart par rapport à une trajectoire droite idéale | Le chariot se déplace-t-il latéralement ou verticalement pendant le trajet ? |
Un exemple simple
Supposons qu'un chariot reçoive l'ordre de se déplacer à 100 000 mm. Il s'arrête à plusieurs reprises autour de 100,030 mm avec très peu de variation.
Cet axe peut avoir une bonne répétabilité car il revient presque au même endroit à chaque fois, mais sa précision de positionnement absolue est pire car la position réelle est systématiquement décalée par rapport à la valeur commandée.
À retenir en matière d'ingénierie :une machine qui effectue des assemblages répétitifs peut se soucier davantage de la répétabilité, tandis qu'un processus de mesure ou basé sur des coordonnées peut également nécessiter une précision de positionnement absolue plus stricte.
Pourquoi un chiffre de « précision » ne suffit pas
Le motprécisionest souvent utilisé de manière vague dans les descriptions de produits. Dans une spécification technique, il est préférable d’identifier la caractéristique exacte mesurée.
Un module linéaire de haute précision peut toujours avoir des limites distinctes pour :
- Précision de positionnement sur toute la course
- Répétabilité dans une ou deux directions
- Erreur de jeu ou d’inversion
- Rectitude dans le plan horizontal
- Rectitude dans le plan vertical
- Erreur angulaire de tangage, de lacet et de roulis
- Parallélisme entre le chariot et la référence de montage
Ces valeurs ne sont pas interchangeables. Un module présentant une excellente répétabilité mais une mauvaise rectitude peut néanmoins ne pas convenir à un processus d'inspection optique. De même, un module avec une bonne précision géométrique peut ne pas fournir un positionnement stable si le système d'entraînement présente un jeu excessif.
Que signifie « niveau de précision » sur un module linéaire ?
Il n’existe pas de système universel de précision partagé par tousfabricant de modules linéaires. Un fournisseur peut classer les produits en standards, précision et haute précision, tandis qu'un autre peut définir des qualités en fonction de la précision des vis, de la précision du guidage ou des performances des axes mesurés.
Pour cette raison, le nom de la note lui-même est moins important que les données de test qui le sous-tendent.
Demandez ce que la note contrôle réellement
Une spécification utile de qualité de précision doit indiquer clairement si elle fait référence à :
- La précision d'avance d'une vis à billes
- La précision de fabrication du guide linéaire
- La précision de positionnement de l'axe assemblé
- La répétabilité du module complet
- La précision géométrique du chemin du chariot
Deux produits tous deux étiquetés « qualité de précision » peuvent donc fonctionner de manière très différente si les définitions de qualité sont basées sur des mesures différentes.
Les données complètes sont importantes
Pour les courses longues, demandez si les spécifications de précision s'appliquent sur la course complète ou sur une longueur de référence plus courte. Certaines sources d'erreur s'accumulent avec la distance, de sorte qu'une valeur mesurée sur 100 mm ne peut pas automatiquement être considérée comme représentant un axe de 1 500 mm.
D'où vient l'erreur de positionnement
L'erreur de positionnement réelle est le résultat combiné de plusieurs effets mécaniques, thermiques et de contrôle. Une façon utile de penser à l'axe est de le considérer comme unbilan d'erreur.
| Origine de l'erreur | Comment cela affecte la position | Méthode d'amélioration typique |
|---|---|---|
| Erreur de pas de vis | Crée une erreur dépendante de la position le long de la course | Vis, cartographie et compensation de qualité supérieure |
| Contrecoup | Crée une erreur dépendante de l'inversion | Précharge, transmission améliorée, approche unidirectionnelle |
| Élasticité de la ceinture | Changements de position avec la charge et l'accélération | Tension correcte, courroie plus rigide, charge dynamique réduite |
| Erreur de guidage et de montage | Modifie la rectitude et la géométrie du chariot | Meilleure planéité de la base, alignement et assemblage |
| dilatation thermique | Modifie la longueur effective de l'axe en fonction de la température | Contrôle de température, échauffement, compensation |
| Déflexion structurelle | Déplace la position de l'outil sous charge | Rigidité plus élevée, porte-à-faux plus court, meilleur soutien |
| Résolution et emplacement des commentaires | Limite ce que le contrôleur peut observer et corriger | Rétroaction à plus haute résolution ou à position directe |
| Réglage des servos | Crée une erreur de suivi, un dépassement ou une erreur de stabilisation | Optimiser les gains, les filtres et le profil de mouvement |
Erreur de vis à billes : plus qu'un jeu
Modules à vis à billessont largement utilisés pour le positionnement de précision car la transmission par roulement offre une rigidité élevée et un mouvement reproductible. Cependant, la vis elle-même peut introduire plusieurs composants d’erreur différents.
Erreur de piste
Le pas de vis définit jusqu'où l'écrou doit se déplacer pour un tour. Les écarts de fabrication entraînent un léger écart entre la course réelle et la valeur théorique.
Sur une course longue, cela peut créer une courbe d'erreur dépendant de la position. Une vis de qualité supérieure réduit cette erreur, tandis que l'étalonnage et la compensation logicielle peuvent améliorer encore les performances de position absolue.
Jeu et précharge
Le jeu apparaît comme un mouvement perdu lorsque la direction s'inverse. Les écrous à billes préchargés peuvent réduire le jeu axial, mais une précharge plus élevée augmente également la friction et la chaleur.
La meilleure précharge n’est donc pas simplement la valeur disponible la plus élevée. Il doit être adapté à la charge, à la vitesse et au comportement thermique de l'axe.
Erreur de support et d’alignement
Une vis de précision ne peut pas compenser un mauvais alignement du support. Si les supports de roulements fixes et flottants ne sont pas correctement alignés, la vis peut se plier ou générer un couple inégal, ce qui peut affecter à la fois la durée de vie et la stabilité du positionnement.
La précision de la courroie de distribution dépend fortement de la charge
Une courroie de distribution peut fournir un mouvement très reproductible, en particulier dans les applications à grande vitesse et longue course, mais la courroie est élastique. Sa position effective peut changer en fonction de la tension, de la charge utile et de l'accélération.
Les facteurs importants comprennent :
- Rigidité de la ceinture
- Tension initiale
- Longueur du voyage
- Diamètre de la poulie
- Masse en mouvement
- Accélération et décélération
- Température
- Usure de la ceinture avec le temps
Cela ne signifie pas que les modules entraînés par courroie sont « inexacts ». Cela signifie que leur comportement en cas d'erreur est différent de celui d'un axe à vis et doit être adapté à l'application.
Les modules de moteur linéaire suppriment une source d'erreur majeure
Un moteur linéaire à entraînement direct n'utilise pas de vis, de courroie ou de crémaillère pour convertir le mouvement de rotation en déplacement linéaire, il n'y a donc pas de jeu de transmission mécanique provenant de ces composants.
Cependant, l’axe complet dépend toujours de :
- La précision du codeur de position ou de l'échelle linéaire
- La précision de montage du système de feedback
- Rectitude du guidage
- Rigidité structurelle
- Réglage des servos
- Stabilité thermique
L'entraînement direct supprime plusieurs sources d'erreurs mécaniques, mais n'élimine pas la nécessité d'une conception minutieuse du système.
La dilatation thermique peut dominer les applications de haute précision
Une fois que la précision mécanique devient très stricte, la température peut devenir l’une des principales sources d’erreur restantes.
Les composants métalliques se dilatent à mesure que la température augmente. Un long axe en aluminium ou en acier peut donc changer de longueur de manière mesurable entre un démarrage à froid de la machine et l'équilibre thermique.
D'où vient la chaleur
- Pertes moteur
- Frottement de vis à billes
- Frottement des guides
- Pertes de boîte de vitesses
- Processus d'usinage à proximité
- Variation de la température ambiante
Pourquoi l'échauffement est important
Si l'étalonnage est effectué lorsque la machine est froide mais que la production démarre après que l'axe s'est considérablement réchauffé, la position réelle peut changer. Pour une inspection de précision et une assistance à l'usinage, une procédure de préchauffage définie peut améliorer la cohérence.
Règle de haute précision :une fois les erreurs mécaniques réduites, le contrôle thermique et la température de fonctionnement reproductible deviennent souvent tout aussi importants que la qualité nominale du module.
Comment la qualité de montage modifie la précision du positionnement
Le module linéaire ne peut fonctionner aussi bien que la structure qui le supporte.
Une base non plate peut tordre le module et déformer le chemin de guidage. Dans un système à deux axes, un mauvais parallélisme peut forcer deux chariots à s'affronter. Un châssis de machine faible peut fléchir sous l'accélération même lorsque le module lui-même est précis.
Pour les installations de haute précision, vérifiez :
- Planéité de la surface de montage
- Rectitude du bord de référence
- Parallélisme entre axes appariés
- Séquence de fixation et couple de serrage
- Espacement des supports sous modules longs
- Porte-à-faux d’outillage et rigidité structurelle
La résolution du feedback n’est pas la même que la précision du positionnement
Une idée fausse courante est qu’un encodeur haute résolution rend automatiquement l’axe tout aussi précis.
La résolution vous indique le plus petit incrément que le système de rétroaction peut représenter. Il ne supprime pas les erreurs mécaniques, la dérive thermique, le jeu ou la déflexion structurelle.
Par exemple, un contrôleur peut être capable de commander des incréments de l’ordre du micromètre alors que l’axe mécanique a une erreur absolue beaucoup plus grande sur toute sa course.
Encodeur moteur vs retour linéaire direct
Avec un encodeur de moteur, le contrôleur déduit la position linéaire à partir de la rotation du moteur et du rapport de transmission. Les erreurs entre le moteur et le chariot, telles qu'une erreur de pas de vis, un étirement de la courroie ou un jeu, ne peuvent pas être mesurées directement.
Une échelle linéaire montée à proximité du chariot peut mesurer plus directement la position réelle de l'axe. Dans les systèmes exigeants, cela peut permettre de compenser certaines erreurs de transmission, même si l'installation du tartre et le comportement thermique restent importants.
Comment la précision de positionnement du module linéaire est-elle mesurée ?
Les méthodes de mesure dépendent de la précision et de la course requises. Les outils de métrologie courants comprennent les interféromètres laser, les échelles linéaires étalonnées, les indicateurs à cadran et les équipements de mesure de coordonnées.
Un test utile doit définir :
- Référence de mesure
- Direction du voyage
- Nombre et espacement des positions cibles
- Nombre de répétitions
- Direction d'approche
- Température de l'appareil
- Charge utile et conditions de fonctionnement
Sans une procédure définie, deux chiffres de « précision » provenant de fournisseurs différents peuvent ne pas être directement comparables.
Calibrage et compensation : ce qu'ils peuvent et ne peuvent pas réparer
L'étalonnage mesure la différence entre la position commandée et réelle. Si l'erreur est reproductible, le système de contrôle peut souvent utiliser une table de compensation pour réduire l'erreur de position résiduelle.
Bons candidats à l'indemnisation
- Erreur de pas de vis répétable
- Erreur d'échelle cohérente
- Erreur de position géométrique répétable
- Comportement thermique connu dans un procédé contrôlé
Problèmes que la compensation ne peut pas résoudre de manière fiable
- Jeu mécanique aléatoire
- Modification du jeu
- Tension de courroie instable
- Attaches desserrées
- Déflexion structurelle variable
- Stick-slip lié à la contamination
- Variation de température incontrôlée
La correction logicielle est plus efficace lorsque le système mécanique sous-jacent est stable et reproductible.
Comment améliorer la précision des modules linéaires dans la pratique
1. Définir la bonne exigence de précision
Précision de positionnement, répétabilité, rectitude et erreur angulaire séparées. Évitez de spécifier « la plus haute précision possible » sans la lier au processus.
2. Choisissez un lecteur adapté au budget d'erreur
Les vis à billes, les courroies dentées, les systèmes à crémaillère et les moteurs linéaires ont des comportements d'erreur différents. Sélectionnez ensemble la transmission en fonction de la course, de la vitesse, de la charge et de la précision requises.
3. Réduisez le jeu là où le positionnement bidirectionnel est important
Utilisez une précharge appropriée, des composants de transmission de précision ou des solutions à entraînement direct. Si le processus le permet, l’approche des positions critiques dans la même direction peut également réduire les variations liées à l’inversion.
4. Améliorer la structure de la machine
Réduisez le porte-à-faux de l'outillage, augmentez la rigidité du support et assurez-vous que la surface de montage du module ne déforme pas l'axe.
5. Contrôler la température
Stabilisez l'environnement, laissez la machine se réchauffer et éloignez les sources de chaleur des références de précision lorsque cela est possible.
6. Utilisez des commentaires appropriés
Pour un positionnement absolu exigeant, le retour linéaire direct peut réduire la dépendance à la précision de la transmission.
7. Optimiser le réglage du servo et le profil de mouvement
Une accélération élevée, un dépassement et un temps de stabilisation insuffisant peuvent créer une erreur de position pratique plus importante que ne le suggèrent les spécifications mécaniques.
8. Calibrez la machine assemblée
L'étalonnage doit être effectué une fois le module installé dans sa structure finale, car la base de la machine, l'outillage et l'environnement thermique influencent tous le résultat final.
Pourquoi un module de haute précision peut toujours produire une machine de basse précision
Le point central de l'outil est ce qui compte pour le processus, et non le chariot en lui-même.
Si un module de haute précision porte un long support flexible, le support peut fléchir sous la charge. Si une caméra est montée loin du chariot, l'erreur angulaire dans le module peut devenir un décalage linéaire beaucoup plus important au niveau de l'objectif de la caméra.
C'est pourquoi la précision au niveau de la machine doit être évaluée à partir de l'ensemble de la chaîne cinématique :
Commande → moteur → transmission → chariot → plaque de montage → outillage → point de processus
Chaque élément de cette chaîne peut ajouter une erreur.
Que demander à un fournisseur sur la précision du positionnement
Lorsque vous comparez des modules linéaires, demandez la définition des mesures plutôt que seulement le plus petit nombre dans un catalogue.
- La valeur est-elle une précision de positionnement ou une répétabilité ?
- Est-ce précisé sur toute la course ?
- Le test est-il effectué dans un sens ou dans les deux sens ?
- La valeur inclut-elle un jeu ou une erreur d’inversion ?
- Quelle charge utile et quelle vitesse ont été utilisées lors du test ?
- Quelles conditions de température s'appliquent ?
- La valeur est-elle basée sur l'axe mécanique ou sur un système calibré en boucle fermée ?
- La rectitude, le tangage, le lacet et le roulis sont-ils spécifiés séparément ?
- Des données d’étalonnage ou de compensation peuvent-elles être fournies ?
Choisissez la précision dont le processus a réellement besoin
Le meilleur module linéaire n'est pas nécessairement celui avec la plus petite erreur publiée. C'est celui dont les performances de positionnement restent stables dans les conditions réelles de charge, de course, de vitesse, de température et de montage de la machine.
QRXQ évalue les exigences de positionnement des modules linéaires en séparant la répétabilité, l'erreur de position absolue, la précision géométrique et le comportement dynamique. Pour les applications de haute précision, fournissez la course, la charge utile, la vitesse, l'accélération, la méthode de montage, la précision cible et la référence de mesure requises afin que le budget d'erreur complet puisse être pris en compte.
